 ログイン
 新規登録

業界特集
株式会社メトロール
掲載企業株式会社メトロール
-
主要3品目
-
精密位置決めスイッチ
空圧式 精密着座センサ
CNC工作機械用ツールセッタ/タッチプローブ
研削盤の当て込み作業は大変だ。砥石の原点を出す際、作業者は火花や音から、砥石がちょうど当たる高さを判断する。研削盤作業の中でも、特に熟練の技が要求される作業の一つだ。
NC研削盤では近年、センサや自動機能が搭載され、こうした手間は少しずつ減ってきた。だが、テーブル操作が手動の汎用研削盤では、原点出しは未だにほとんどが手動だ。
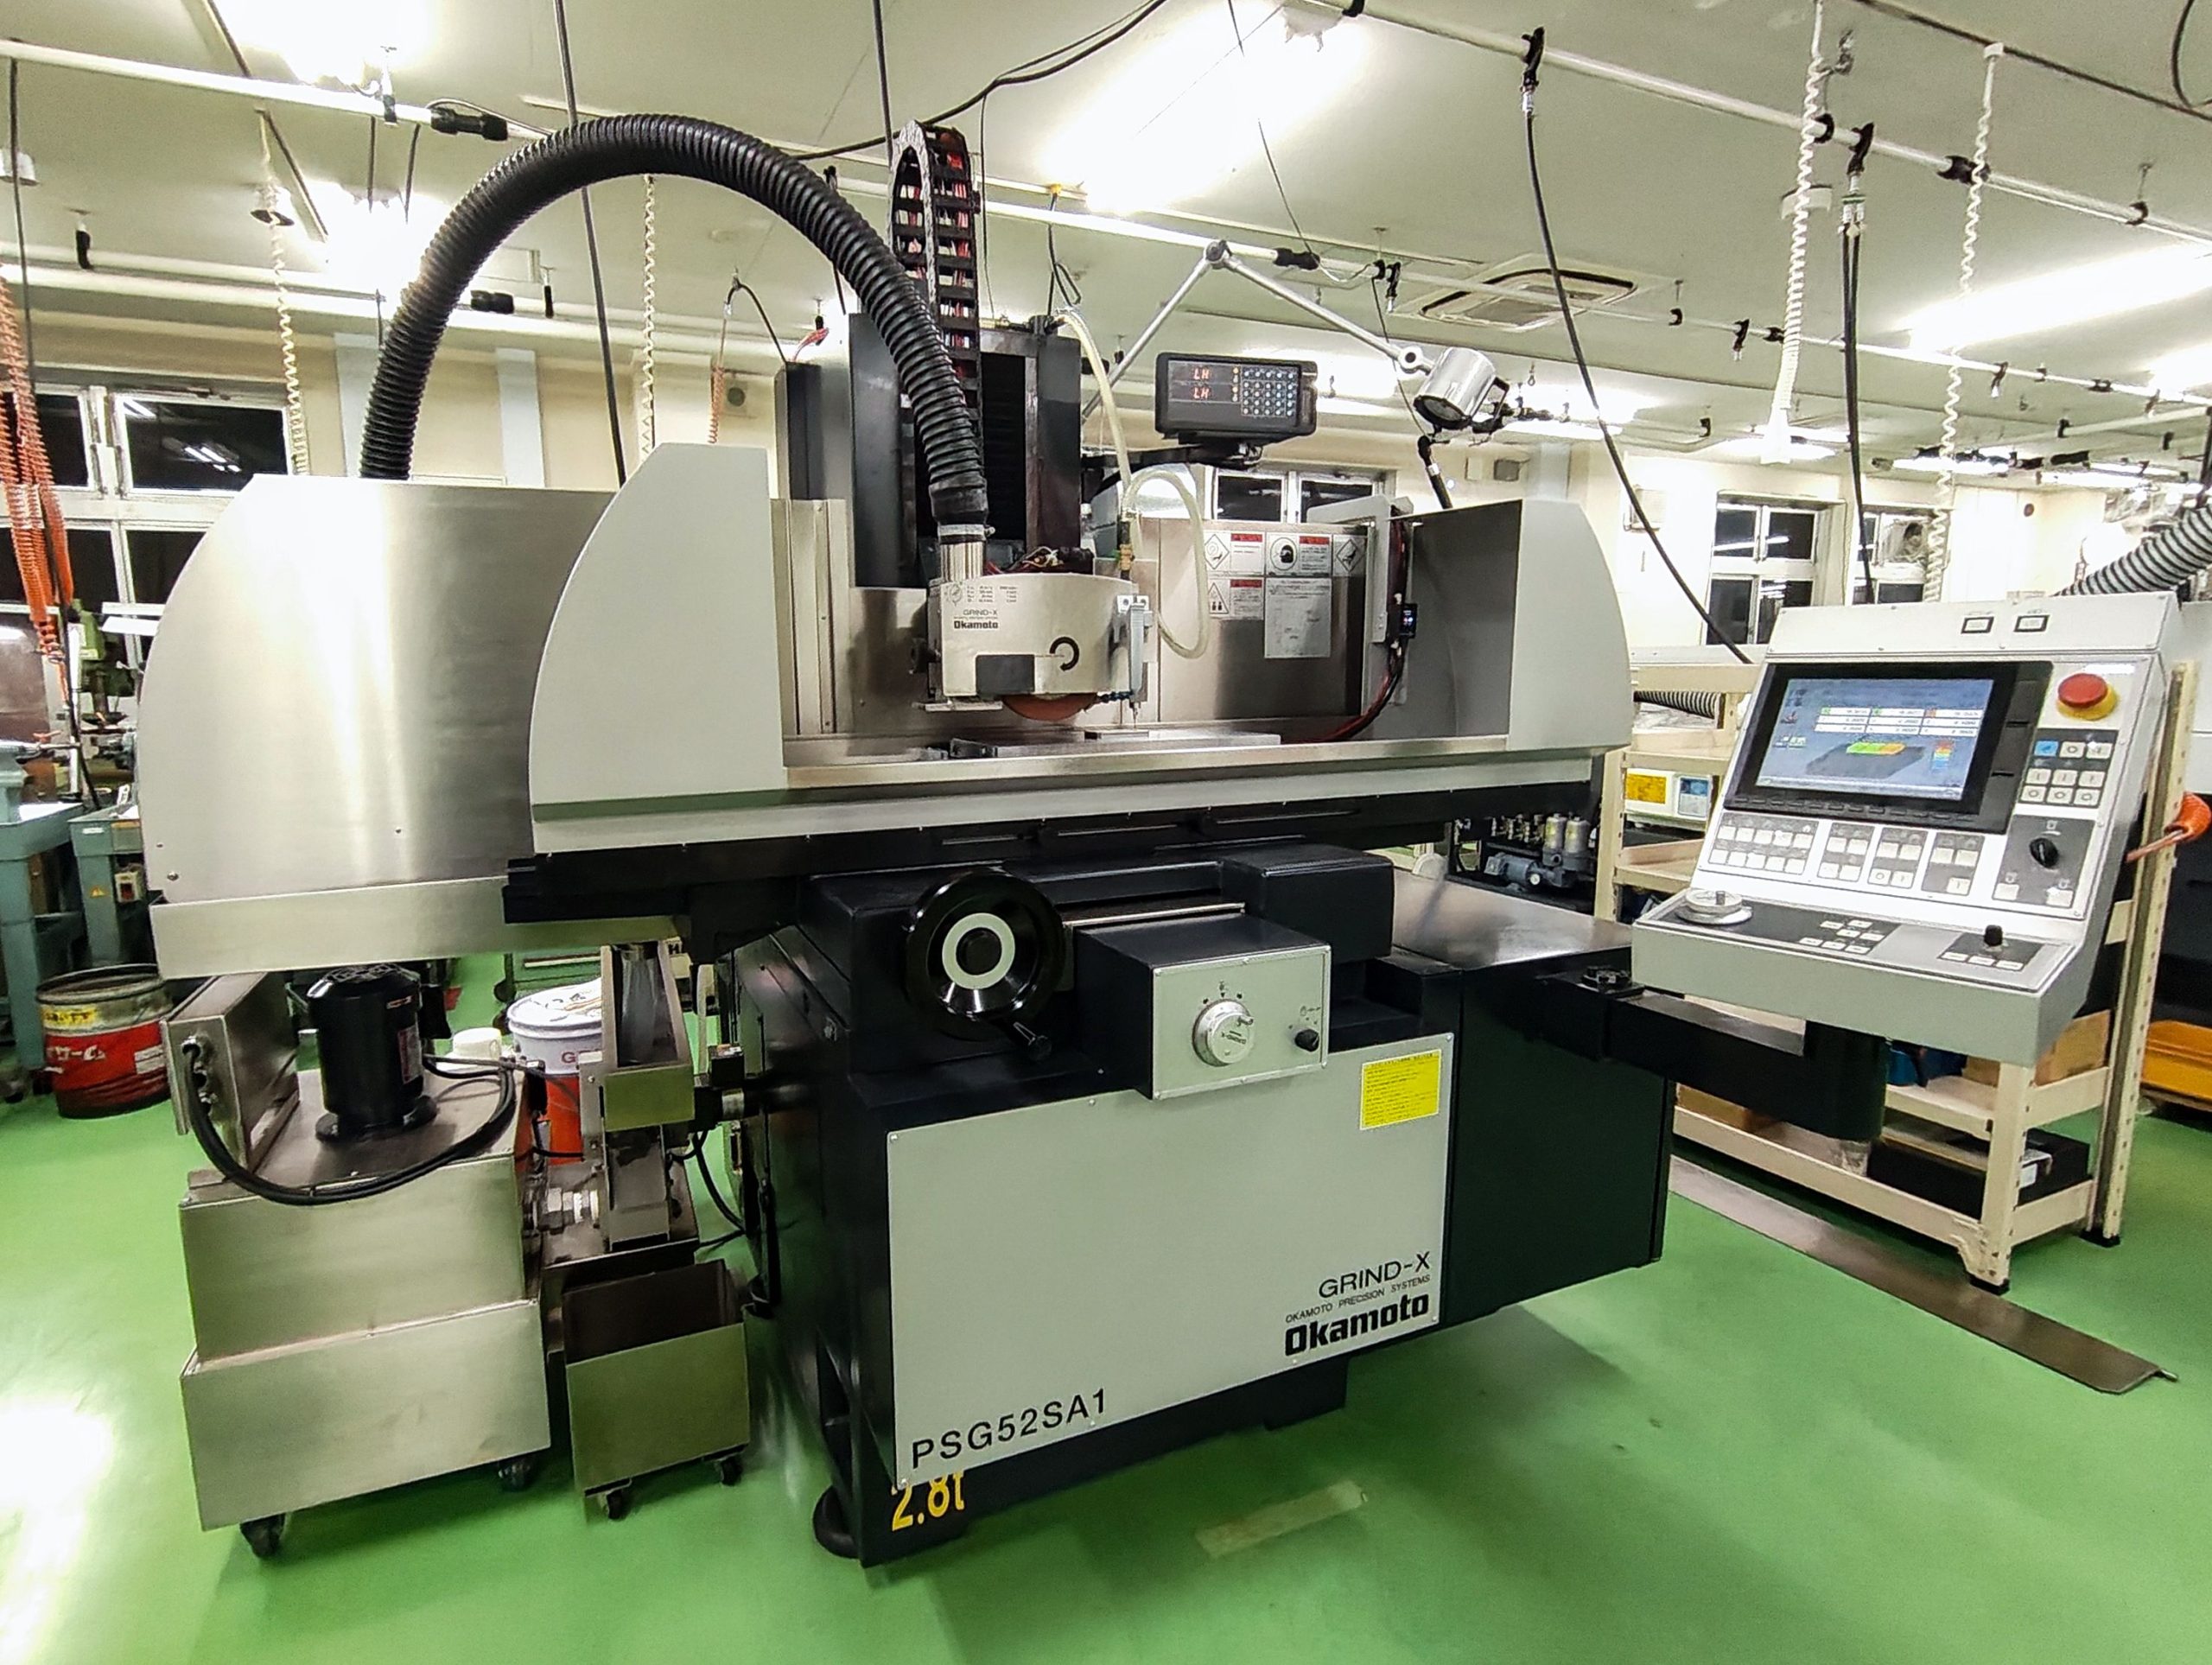
この常識を覆すかもしれない画期的な製品が開発された。それが株式会社メトロールの「エアミクロンセンサ™ DPA2」シリーズだ。今年のJIMTOFでは、この製品が岡本工作機械製作所(以下、岡本工)の汎用機「PSG-SA1」シリーズに搭載された状態で展示される。ついに汎用機にも載ったエアミクロンセンサ™。その実力と、現場での恩恵とは ―メトロールの担当者に話を聞いた。
空気でスキマを判別する「エアミクロンセンサ™」
―他社を圧倒する最大繰り返し精度±0.2μm、分解能0.1μmの「DPA2」
エアミクロンセンサ™とは、ノズルから空気を出し、圧力変化を検出してスキマを判別するセンサだ。対象物とのスキマが変わると、空気の流れが変わり配管内部の空気圧も変化する。これをセンサが演算することで、スキマを判別する仕組みだ。同社の「DPA2」では、分解能0.1μm・最大繰り返し精度±0.2μmを実現。高精度に作られたハードと独自のアルゴリズム技術で、他社製品を凌駕する性能を有する。
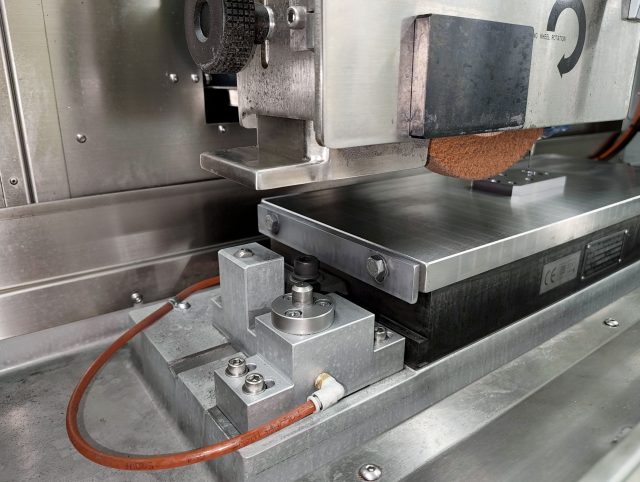
非接触で測定を行うエアミクロンセンサ™は、回転する物体との距離を測るのに適している。また、レーザーセンサなどとは異なり、光を反射しない物体でも計測できる。このような特徴から、研削盤とは非常に相性が良いのだ。同社のエアミクロンセンサ™も、元々はワークの着座センサとして開発されたものだったが、2020年代から岡本工のNC機などを中心に搭載が進んでいる。
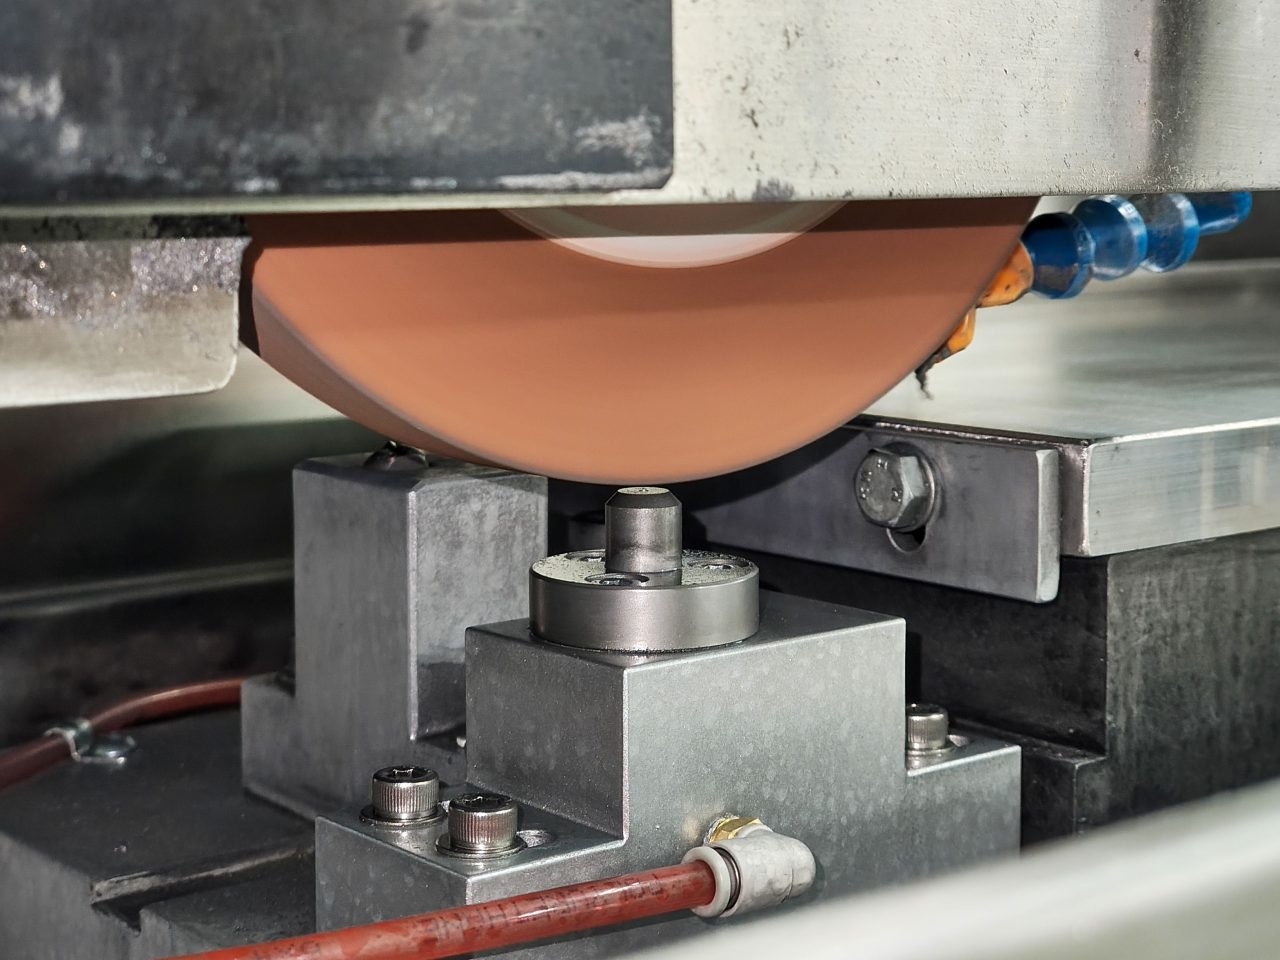
汎用平面研削盤に初搭載 ―原点出しの基準面設定で、ダミーワークが不要に
だが、汎用機は事情が異なる。汎用機では、NC機に比べて自動化が後回しになってきた。しかし、高い効率を求められる昨今の現場において、毎回の手動段取り作業は生産性の阻害要因にもなりうる。“根強いファン”も多い汎用機の使い勝手を残しつつも、要所要所をスポットで自動化するのが、いま工作機械メーカー各社に求められているニーズなのだ。
この点で、岡本工の「PSG-SA1」シリーズは先進的な汎用機と言える。事前に登録した基準面に合わせ、砥石の当て込み位置(=原点)を機械が自動で補正・決定する「自動当て込み機能」が備わっている。だが、この機能を使うには、一度はダミーワークを削って基準面を設定する必要がある。この部分は手動に頼らねばならず、更なる効率化のボトルネックとなっていたのだ。
このような背景の中で、今回、「PSG-SA1」シリーズにメトロールのDPA2が搭載されるようになる。このマイナーチェンジの意義は大きい。NC機と同様、センサによって砥石とノズル間のスキマを非接触で判別できるようになった。研削盤側ではその結果を活用し、基準面、そして原点を決めることができる。
新しいワークをセットする際に、ダミーワークを「ひと削り」して基準面を登録する手間がなくなることで、段取り工程は8割も削減されるという。同社によれば、汎用研削盤にエアミクロンセンサ™が搭載されたのは、他社でもまだ例がないとのことだ。
ユーザビリティも向上 ―スキマの目安値をセンサ本体に表示 &
データの外部送信も可能に
研削盤への搭載に合わせて、先代の「DPA」からセンサ部本体のユーザビリティも向上させた。閾値でのNG/OK表示のみだった従来の表示パネルを改良し、スキマの目安値を液晶に数値で表示する仕様とした。これにより、砥石を下ろしながらリアルタイムの数値を読むことができる。
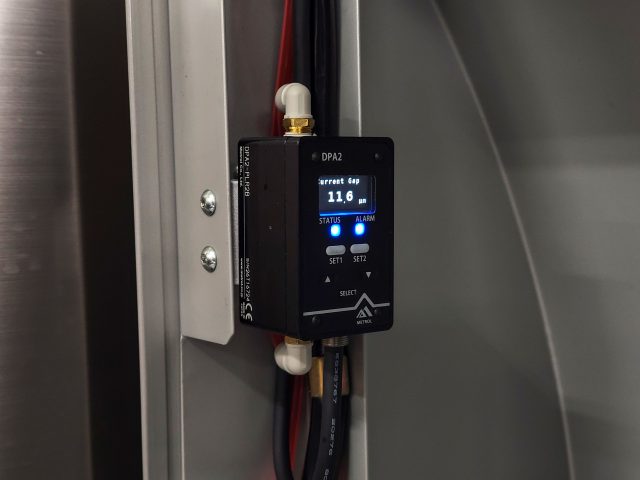
この仕様変更により、砥石を交換した後などに行われる「マスターセット(砥石とセンサの距離をセンサ側に覚えさせる作業)」の手間が減る。スキマ目安値と実際のスキマとの相関を事前に確認することが前提となるが、従来のように「一定の厚みのシムを挟んで止まるまで砥石を下げる」作業をせずとも、表示されるスキマ目安値を見ながら砥石を下げていき、マスターセット基準値になったところで止めるだけで良いのだ。
対応機種サイズも幅広い。空気圧式センサながら、ノズルとセンサ本体を結ぶ配管は長さ1.5mまで繰り返し精度を保証する。つまり、大型のモデルにも搭載できる。センサは研削盤裏側に設置される精密レギュレータを介して通常の工場エアで動作するため、ノズルを用意し、配管と配線を接続することで使用できる。データはシリアル通信規格「RS-232C」で外部に送ることも可能なため、使い方によっては作業管理や備品管理での更なる効率アップもできる。汎用機でありながら、NC機のようなロギングも手軽に可能となる。
岡本の研削盤で活躍するもうひとつのメトロール製品
―エアミクロンセンサ™とタッチプローブの組み合わせで、
より効率的な段取りを実現
実は、PSG-SA1シリーズの研削盤には、以前から備わっているメトロール製品もある。「クイックタッチ」という名前の機上測定オプションとして搭載されている、タッチプローブだ。これはワークを取り付けた状態で9点を測定し、その高さのばらつきを測るというもの。測定した結果は研削盤の表示パネルで確認でき、ワークを取り外さなくとも加工後の結果を把握できる。
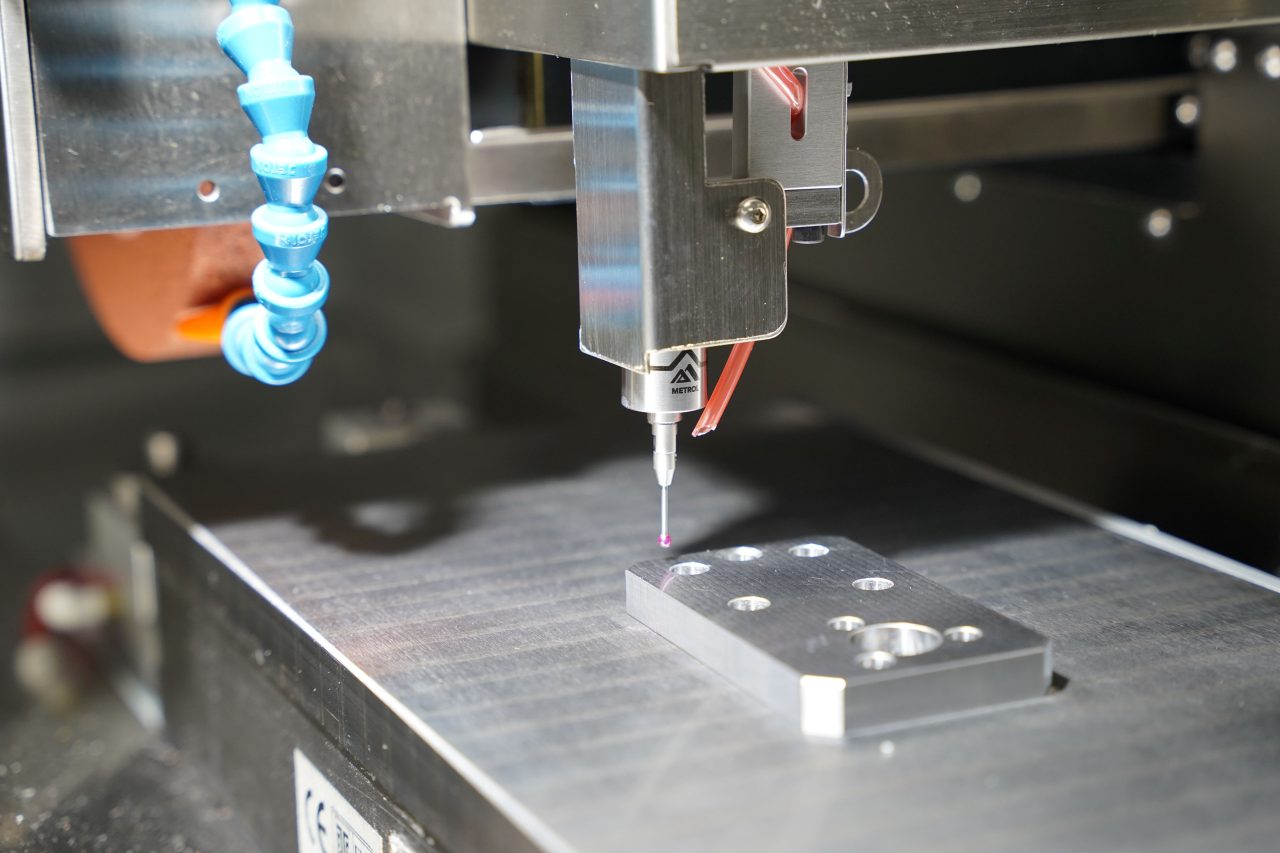
今回エアミクロンセンサ™が搭載されたことで、タッチプローブの更なる旨みも出てくるようになった。以前はワーク上面の高さはタッチプローブの測定でわかっても、砥石の加工面は数値でわからなかった。だから追加工を行う際には、都度、実際の当て込み作業による原点出しが必要だったのだ。
エアミクロンセンサ™の搭載によって、この2つの値がそろって数値で、しかも画面上の操作だけでわかるようになる。そのため、加工の最初から最後まで、計測と計算だけで「原点」と「そこから必要な加工量」を求めることができる。位置合わせは機械に任せ、人はテーブルの送りなど、本来五感を注ぎ込むべき場所に取り組む。汎用機ならではの「ちょうど良い」自動化が、エアミクロンセンサ™の搭載でついに実現するのだ。
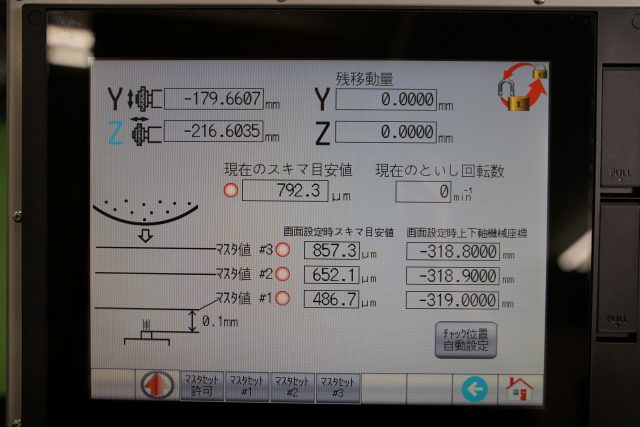
ちなみに、タッチプローブとエアミクロンセンサ™それぞれの測定結果は、研削盤の操作パネルの専用メニューから確認できる。こうしたUI/UXの作り込みは、開発初期段階からの両社の協業の賜物といえよう。
工作機械の国際規格「IO-Link」にも対応
―更なる活用に向けて、両社で活用法を予定
センサでできるようになることは、他にも様々考えられる。もし、加工中に定期的な砥石の測定ができるようになれば、より個々の砥石やワーク、切削条件に合わせた加工のニーズが生まれるかもしれない。加えて、それらの測定記録を外部のコンピュータで処理すれば、技術の継承や工程改善にもつながるだろう。こうした将来のニーズに応えるため、同社では工作機械の国際標準通信規格「IO-Link」に対応したモデル「LK-DPA」シリーズをラインナップしている。こうした製品の仕様を活かしつつ、今後どのようなシーンで活用できるかの可能性を両社で模索していくという。
まずは新規購入時のオプションとして展開されるメトロールのエアミクロンセンサ™。気になる後付け需要だが、「ニーズに応じて検討していく」とのことだ。
機械加工の中でも桁が1つ異なると言われるほど緻密な研削加工。その新たな可能性を体感しに、ぜひJIMTOFでは岡本工作機械製作所のブース(東7ホール E7095)を訪れてみてほしい。現代に合わせて進化した「最新の汎用機」が、読者諸兄を待っていることだろう。
製品情報
-

無線タッチプローブRCK3X シリーズは、CNC工作機械やロ ボットで、ワークの芯出しや加工後の寸法計測をします。 配線が難しい5軸加工機やロボットでも安定した通信が可能です。
-
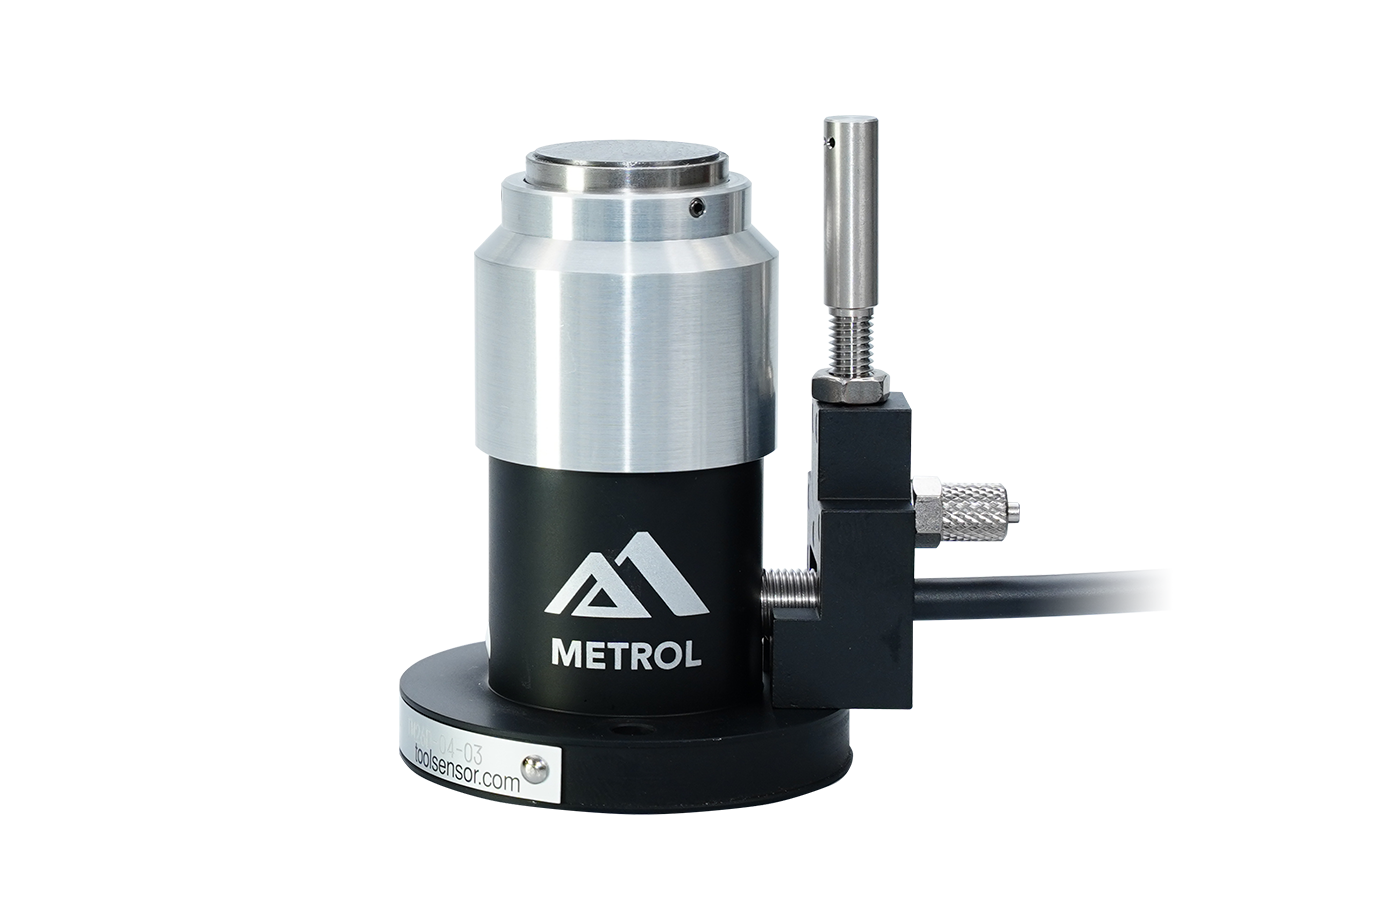
ツールセッタは、切削工具やノズルの位置決めに使用される高精度タッチセンサです。 ツールの状態(長さ・欠損)を監視し、摩耗や熱変位による加工不良を未然に防止。 機内での自動計測により、手作業での段取り作業・加工不良を無くし、生産性向上を実現します。
こちらの記事もおすすめ


- BUNRI
- 工具・工作機械・ロボット特集
- 微細技術による高機能化特集
- 高付加価値素材・社会実装特集
- ベトナム市場動向
- 表面改質・洗浄特集
- 接合・接着・締結特集
- 成長戦略
- M&A
- メカトロ・エレクトロニクス特集
- ハノイ
- ベトナム
- 人財採用
- WAZA-Oneグランプリ
- 高付加価値素材特集
- タイランド
- ものづくり商談会
- FBCアセアン
- FBC
- 削る磨くが切り拓く未来特集
- 製造業DXとは?
- メガキャスト/ギガキャスト
- ものづくりINNOVATION特集
- 機械加工特集
- ワイヤ放電加工機
- 自動計測
- マシニングセンタ
- CNC自動旋盤
- 生産性向上
- 後付けセンサー
- 課題解決
- 成形トラブル防止
- 半導体関連金型
- 5軸加工
- 医療機器部品
- 工程管理システム
- BtoC
- 人材育成
- 人材確保
- 宇宙産業関連
- JIS9100
- 3Dプリンタ
- WEBマーケティング
- CAD/CAM
- ISO13485
- 半導体用金型
- リバースエンジニアリング
- ダイカスト金型
- プラスチック金型
- MIM金型
- 射出成形金型
- ナノ加工
- ガラスレンズ金型
- ゴム金型
- 磨きレス加工
- 精密彫刻
- リチウムイオン電池
- 医療機器
- 研削加工
- 自動車部品
- 成長企業の経営戦略
- 価格転嫁
- 業界調査
- 価格転嫁の実態
- 工場稼働状況
- マイクロニードル
- 金属3Dプリンタ
- リサイクルシステム
- リニアモータ搭載
- 半導体
- EV
- モーターコア
- 平面研削盤
- 超精密
- AI活用
- 放電加工機
- リチウムイオン電池関連
- プレス金型
- 研削盤
- 金型特集
- クロムフリー
- SDGs
- 樹脂成形
- 鋳造
- 3Dプリンタ
- 圧空成形
- 射出成形機
- 印刷
- 光学部品
- 自社製品
- M&A
- バイオプラスチック
- 海外展開
- 金型
- 試作
- 微細加工
- プラスチック成形特集
- 押出成形
- 真空成形
- インサート成形
- 射出成形
- 板金・溶接特集
- 熱処理・表面処理特集
- 医療分野
- ソフトウェア
- プレス
- レーザー加工機
- WEBマーケ
- 新規受注
- 曲げ加工
- 食品機械
- プラスチック
- 塗装
- 配電盤
- 精密板金
- 熱処理
- 三次元
- 板金加工
- 板金
- 自動化
- 表面処理
- パイプ加工
- プレス加工
- 施工
- 製缶
- 新規開拓
- 人財
- 事業承継
- 新規事業
- バリ取り
- AI
- DX
- IoT
- ロボット
- 経営
- マーケティング
- 機械加工
- 溶接
- めっき
- レーザー加工
- 切削加工
- 座談会
- 生産財
-
1
超硬金型・工具の冨士ダイスの微細・超精密加工と素材開発 | CPO向け光電融合コネクタに挑戦
-
2
1500t級プレス×精密板金の一貫生産とBCP対応力―廣澤精機製作所「筑西工場(通称:ザ・ヒロサワシティ工場)」が描く完全ワンストップ体制の未来
-
3
“切粉が取れる”の先へ|現場環境改善を貫くクーラント濾過装置の専門メーカー
-
4
地震後もボタン1つで数分以内に水平復帰が可能に!水平管理の自動化で日本製造業の精度と品質を向上――株式会社 AnyDesign
-
5
搬送ロボットで世界の半導体工場を支える ローツェが成長を続ける理由とは
-
6
小さな工作機械が、世界を造る コンパクトだからこその強みを生かした複合加工で自動化支援――長谷川機械製作所
-
7
太田精器「モンスターウルフ」がクマ対策に貢献 北海道の町工場が開発した鳥獣害対策ロボット
-
8
「自動化は、品質が安定して初めて成り立つ」 | BUNRIの精密濾過フィルターコンベア「BAL」が支える、航空機エンジンの重要部品製造
-
9
「サブミクロンの真円度を支えるのは、機械構造とクーラントの清浄度」| BUNRIのマグネティックセパレーターが、内面研削盤本来の性能を支える
-
10
クーラント更液周期が3倍以上に! | BUNRIのクーラントコンベアが、憂鬱な「社員総出の更液の日」を解消